Jak pracovat s mikrometrem
Měřicí metoda je technika nebo soubor technik pro porovnávání měřené fyzikální veličiny s její jednotkou v souladu s implementovaným principem měření. Princip měření je chápán jako fyzikální jev nebo efekt, který je základem měření jedním nebo druhým typem měřicího přístroje.
Způsob měření je dán konstrukcí měřicích přístrojů. Měřidla jsou používané technické prostředky, které mají normalizované metrologické vlastnosti
Měřicí metoda je technika nebo soubor technik pro porovnávání měřené fyzikální veličiny s její jednotkou v souladu s implementovaným principem měření. Princip měření je chápán jako fyzikální jev nebo efekt, který je základem měření jedním nebo druhým typem měřicího přístroje.
Způsob měření je dán konstrukcí měřicích přístrojů. Měřidla jsou používané technické prostředky, které mají normalizované metrologické vlastnosti.
Rozlišují se následující hlavní metody měření:
1) metoda přímého hodnocení;
2) metoda srovnání s mírou;
3) nulová metoda;
4) metoda měření substitucí;
5) metoda měření sčítáním;
6) diferenciální metoda;
7) kontaktní metoda;
8) bezkontaktní metoda.
Přímá metoda je metoda měření, při které se hodnota veličiny zjišťuje přímo ze čtecího zařízení měřicího zařízení. Například měření velikosti posuvným měřítkem nebo mikrometrem, elektrického proudu ampérmetrem.
Metoda porovnání s mírou je metoda měření, při které se naměřená hodnota porovnává s hodnotou reprodukovanou mírou. Například měření hmotnosti na pákové váze s vyvažovacími závažími (hmotnostní míry se známými hodnotami).
Metoda nulového měření je metoda porovnání s mírou, při které je výsledný efekt vlivu měřené veličiny a míry vynulován; například měření odporu pomocí odporového můstku.
Metoda měření substitucí je metoda porovnávání s mírou, ve které je měřená veličina nahrazena známou veličinou reprodukovanou mírou. Například celá sada závaží je instalována na misku váhy určené k vážení hmoty a váhy jsou vyváženy libovolnou zátěží. Poté se hmota, která se má zvážit, umístí na misku se závažím a část závaží se odstraní, aby se obnovila rovnováha. Celková hodnota hmotnosti odebraných závaží odpovídá hodnotě zvážené hmotnosti (metoda D.I. Mendělejeva).
Metoda měření sčítáním je metoda porovnávání s mírou, při které se hodnota měřené veličiny doplňuje mírou stejné veličiny tak, že na zařízení působí množství rovnající se předem stanovené hodnotě.
Diferenciální metoda měření je metoda měření, při které se měřená veličina porovnává s homogenní veličinou se známou hodnotou, která se mírně liší od měřené veličiny, ve které se měří rozdíl mezi těmito dvěma hodnotami. V tomto případě bude relativní chyba Dx měřené hodnoty x rovna
kde Di je přístrojová chyba zařízení; Dm – relativní chyba kalibrace měřidla, vztažená ke jmenovité hodnotě měřidla xm;
Při malém a lze vliv Di na přesnost výsledku měření snížit na nulu. Tato metoda našla široké použití při ověřování.
Kontaktní metoda měření je metoda založená na skutečnosti, že citlivý prvek zařízení je uveden do kontaktu s měřeným objektem. Například regulace teploty pomocí teploměru.
Bezkontaktní metoda měření je metoda založená na skutečnosti, že citlivý prvek zařízení není přiveden do kontaktu s měřeným objektem. Například měření teploty pyrometrem.
Volba té či oné metody měření je dána účelem jejich výsledků a požadavky na přesnost.
Měření je pro člověka jedním z nejdůležitějších způsobů, jak porozumět přírodě. Poskytují kvantitativní popis světa kolem nás a odhalují lidem vzorce fungující v přírodě.
Měření slouží jako základ vědeckých a technických poznatků a mají prvořadý význam pro účtování materiálových zdrojů a plánování, pro domácí i zahraniční obchod, pro zajištění kvality výrobků, zaměnitelnost jednotek (dílů) a zdokonalování technologie, pro zajištění bezpečnosti práce a další typy lidské činnosti V každém případě měření používáme k odhadu fyzikální veličiny ve formě
určitý počet jednotek přijatých za něj, t. j. zjistíme jeho hodnotu. Měření je zjištění hodnoty fyzikální veličiny experimentálně pomocí speciálních technických prostředků.
Vědním oborem, který studuje měření, je metrologie. Nejdůležitějším úkolem metrologie je zdokonalování etalonů, vývoj nových metod přesných měření a zajištění jednotnosti a potřebné přesnosti měření.
Existuje několik typů měření.
Podle charakteru závislosti naměřené hodnoty na čase se měření dělí na:
· statický, ve kterém naměřená hodnota zůstává konstantní v průběhu času;
· dynamický, během kterého se měřená hodnota mění a není v čase konstantní.
Podle způsobu získávání výsledků měření se dělí na:
Přímá měření jsou taková, ve kterých se požadovaná hodnota fyzikální veličiny zjistí přímo z experimentálních dat. Přímá měření lze vyjádřit vzorcem Q = X, kde Q je požadovaná hodnota měřené veličiny a X je hodnota přímo získaná z experimentálních dat. Příkladem přímek je měření délky těla pravítkem, hmotnost pomocí vah atd.
· nepřímá – jedná se o měření, při kterých se požadovaná veličina určuje na základě známého vztahu mezi touto veličinou a veličinami podrobenými přímému měření, tedy neměří skutečnou veličinu, která se zjišťuje, ale jiné, které s ní funkčně souvisí.
Hodnotu měřené veličiny zjistíme výpočtem pomocí vzorce Q = F(x1, x2, . xN), kde Q je požadovaná hodnota nepřímo měřené veličiny; F je předem známá funkční závislost, x1, x2, . xN jsou hodnoty přímo měřených veličin.
· kumulativní – jedná se o měření více stejnojmenných veličin současně prováděná, při nichž se požadovaná určí řešením soustavy rovnic získaných přímým měřením různých kombinací těchto veličin.
· joint – jedná se o měření dvou nebo více veličin různých jmen prováděných současně za účelem nalezení závislostí mezi nimi.
Podle podmínek, které určují přesnost výsledku, se měření dělí na:
· metrologická měření – měření s nejvyšší možnou přesností dosažitelnou se stávající úrovní technologie. Patří sem: referenční měření spojená s co nejvyšší přesností reprodukce stanovených jednotek fyzikálních veličin; měření fyzikálních konstant, především univerzálních (např. absolutní hodnota gravitačního zrychlení, gyromagnetický poměr protonu atd.); některá speciální měření vyžadující vysokou přesnost;
· kontrolní a ověřovací měření, jejichž chyba by s určitou pravděpodobností neměla přesáhnout určitou stanovenou hodnotu. Patří sem měření prováděná laboratořemi státního dozoru nad zaváděním a dodržováním norem a stavu měřicí techniky a továrními měřicími laboratořemi, které garantují chybovost výsledku s určitou pravděpodobností nepřesahující
nějaká předem určená hodnota;
· technická měření, u kterých je chyba výsledku určena vlastnostmi měřicích přístrojů. Příkladem technických měření jsou měření prováděná během výrobního procesu ve strojírenských podnicích, na rozvaděčích elektráren apod.
Podle způsobu vyjádření výsledků měření se rozlišují:
· absolutní měření – měření, která jsou založena na přímých měřeních jedné nebo více základních veličin nebo na využití hodnot fyzikálních konstant. Příkladem absolutních měření je stanovení délky v metrech, elektrického proudu v
ampéry, gravitační zrychlení v metrech za sekundu na druhou.
· relativní měření jsou měření poměru veličiny ke stejnojmenné veličině, která hraje roli jednotky, nebo měření veličiny ve vztahu ke stejnojmenné veličině, brané jako výchozí.
Podle vlastností měřicího přístroje:
· stejně přesná měření jsou série měření fyzikální veličiny prováděné měřicími přístroji stejné přesnosti a za stejných podmínek;
· nestejná měření jsou série měření prováděných měřicími přístroji různé přesnosti a (nebo) za mírně odlišných podmínek.
Podle počtu měření v sérii měření:
· jednotlivá měření jsou měření prováděná pouze jednou;
· vícenásobná měření jsou měření stejné velikosti fyzikální veličiny, jejichž výsledky jsou získány z několika po sobě jdoucích měření, tj. sestávajících z řady jednotlivých měření.
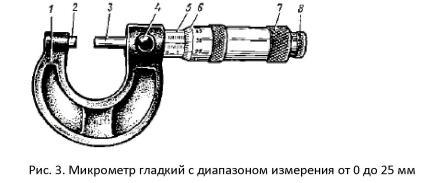
Hladké mikrometry jsou určeny pro měření vnějších lineárních rozměrů výrobků. Vyrábějí se s rozsahem měření 0. 25, 25. 50, 50. 75 mm atd., respektive do 275. 300 mm, dále 300. 400, 400. ..500 a 500. 600 mm podle GOST 6507-90.
Základem mikrometru je držák 1 (obr. 3) a přenosovým zařízením je dvojice šroubů skládající se z mikrometrického šroubu 3 a mikrometrické matice umístěné ve stopce 5. Patka 1 a stopka 2 jsou zalisovány do držáku 5 Měřený díl je zakryt měřicími plochami mikrošroubu 3 a patkami 2. Buben 6 je připevněn k mikrošroubu 3 tělem ráčny 7. Aby se mikrošroub 3 přiblížil k patě 2, otáčí se. za bubínek nebo za ráčnu pravou rukou ve směru hodinových ručiček (směrem od vás) a pro vyjmutí mikrošroubu z paty jím otočím proti směru hodinových ručiček (sám). Mikrošroub je v požadované poloze zajištěn zarážkou 4. Při těsném kontaktu měřicích ploch mikrometru s povrchem měřeného dílu se rohatka s mírným prasknutím otočí a měřicí síla mikrometru se stabilizuje.

V této poloze by se měl nulový zdvih stupnice bubnu shodovat s podélným zdvihem stupnice stonku a řez bubnu by měl být nad nulovým zdvihem stupnice stonku (obr. 5).
Výsledek měření velikosti mikrometrem je vypočítán jako součet odečtů na stupnici stonku 5 a bubnu 6. Hodnota dílku stonku je 0,5 mm a stupnice bubnu je 0,01 mm. Maximální chyba měření vnějších rozměrů hladkým mikrometrem o jmenovité velikosti 0. 25 mm je Δ = 5 mm; jmenovitá velikost 25. 50 mm je Δ = 10 mm.
2.5. Příprava na měření
a) důkladně otřete válcovou plochu měřeného prvku hřídele čistým hadříkem, abyste odstranili ulpělé zbytky třísek, okují, kalu a řezné kapaliny.
b) mikrometr otřete čistým hadříkem (obzvláště pečlivě měřicí plochy mikrošroubu 3 a patky 2). Zkontrolujte volnost zarážky 4, hladký chod ráčny 8 (obr. 3) a snadnost otáčení mikrošroubu v mikromatici a stopce.
c) zkontrolujte, zda je mikrometr nastaven na nulu. Chcete-li to provést, uchopte testovaný mikrometr za držák levou rukou v blízkosti paty (jak je znázorněno na obr. 4) a otáčením mikrošroubu u ráčny směrem od sebe jeho konec plynule přibližujte ke konci paty, dokud konce se dotýkají, dokud se ráčna neotočí 3-4krát.
Pokud taková náhoda neexistuje, pak je mikrometr nastaven na „nulu“ nepřesně a nelze s ním měřit.
2.6. Nastavení mikrometru na nulu
a) v poloze těsného kontaktu měřicích ploch mikrošroubu a patky zajistěte mikrošroub zátkou, otáčejte zátkou ve směru hodinových ručiček až do pevného upnutí (obr. 6).
b) odpojte buben od mikrošroubu, k tomu uchopte buben levou rukou a tělo ráčny pravou rukou a otáčejte jím proti směru hodinových ručiček (směrem k sobě), dokud se na mikrošroubu neobjeví axiální vůle bubnu (obr. 7).
c) vyrovnejte nulovou čáru stupnice bubnu s podélnou linií stupnice na stonku, k tomu uchopte držák mikrometru levou rukou, jak je znázorněno na obr. 8, přičemž prsty levé ruky držíte buben v poloze, kde se nulové zdvihy shodují, a pravou rukou otáčejte tělem ráčny ve směru hodinových ručiček, dokud není buben zcela zajištěn k mikrošroubu.
d) uvolněte zátku otáčením proti směru hodinových ručiček.
e) zkontrolujte, zda je mikrometr správně nastaven na nulu; Chcete-li to provést, posuňte mikrošroub směrem od paty, otočte jím proti směru hodinových ručiček o 3-4 otáčky ráčny a jemně přitáhněte mikrošroub k patě, jak je uvedeno výše v odstavci c.
Pokud nebylo nastavení mikrometru na „nulu“ napoprvé úspěšné, opakuje se to znovu, dokud není dosaženo požadované přesnosti přizpůsobení nulových rysek stupnice.
Pákové konzoly jsou určeny k ovládání vnějších rozměrů výrobků pomocí relativní metody. Hlavní designový prvek
Spojovací prvek je kombinací spojovacího prvku a ozubeného kola. Tato kombinace umožňuje dramaticky zmenšit rozměry zařízení s relativně
velké převodové poměry.
Pákové mikrometry jsou určeny pro kontrolu vnějších rozměrů výrobků pomocí absolutní metody, přičemž absolutní velikost dílu se měří
mikrometrická hlava a relativní metoda, jako je pákový držák.
Pákový mikrometr má oproti pákové svěrce řadu výhod;
1 Možnost měření absolutní i relativní metody.
2 Při práci s pákovým mikrometrem absolutní metodou není potřeba seřizovat nástroj pomocí planparalelních měrek.
3 Schopnost měřit více rozměrů jedné nebo více součástí.
Pákový mikrometr se liší od hladkého mikrometru nepřítomností ráčny a přítomností tužšího držáku. Pákový mechanismus
mikrometr zajišťuje stálost měřicího tlaku mnohem lépe než ráčna hladkého mikrometru. Pro relativní měření se pákový mikrometr pohybem šroubu mikrometru nastaví na blok měrek požadované velikosti. Po zajištění mikrošroubu se odstraní blok měrek a nainstalují se indikátory tolerančních mezí (při měření šarže identických výrobků). Testovaný výrobek je vložen mezi měřící plochy, deformace jsou eliminovány pohybem testovaných ploch vzhledem k měřícím plochám, jsou určeny odchylky a vypočteny skutečné rozměry.
Při měření pákovým mikrometrem absolutní metodou bude velikost měřeného dílu součtem odečtů na stupnici stonku, bubnu a
Mikrometr je vysoce přesné zařízení určené k měření lineárních veličin absolutní metodou. Pro určení jeho odečtů je nutné sečíst hodnoty stopkové a bubnové stupnice.
Stanovení hodnot přístrojů
Ukazatel při počítání na stupnici 2 stopky je konec bubnu a podélný zdvih 1 je ukazatel pro kruhovou stupnici 3. Číslovaná stupnice stopky ukazuje počet milimetrů a její doplňková stupnice slouží k počítání půl milimetrů.

Označme poslední zdvih milimetrové stupnice stopky, zcela otevřené bubnem. Jeho hodnota je celé číslo v milimetrech a je na obrázku vyznačena zeleně. Pokud je napravo od tohoto tahu otevřená čára dodatečného měřítka (zvýrazněna modře), je třeba k výsledné hodnotě přidat 0,5 mm.
Při odečítání hodnot kruhové stupnice 3 vezměte v úvahu její hodnotu, která se shoduje s podélným zdvihem 1. Na horním obrázku jsou tedy hodnoty zařízení:
- 16 + 0,22 = 16,22 mm.
- 17 + 0,5 + 0,25 = 17,75 mm.
Častou chybou je, když se špatně zohlední (nebo nezohlední) hodnota 0,5 mm. To je způsobeno tím, že zdvih přídavné stupnice nejblíže bubnu může být částečně otevřený. V případě potřeby se zkontrolujte pomocí posuvného měřítka.
Postup měření pomocí mikrometru
Pracovní plochy mikrometru jsou od sebe vzdáleny o něco větší, než je velikost měřeného dílu, jinak může dojít při provozu k jeho poškrábání. Faktem je, že koncové plochy patky a mikrometrického šroubu mají vysokou tvrdost pro odolnost proti oděru.
Pata se lehce přitlačí k dílu a mikrometrickým šroubem se pomocí ráčny otáčí, dokud se nedostane do kontaktu s měřeným povrchem. Ráčna slouží k regulaci napínací síly – obvykle se provede 3 – 5 kliknutí. Poloha mikrometrického šroubu je fixována pomocí aretačního zařízení, aby nedošlo k narušení odečtů při odečítání hodnot ze stupnice.
Při práci s mikrometrem by měl být držen za držák, aby byla viditelná stupnice stonku a aby bylo možné odečítat údaje na místě.
Při měření průměru hřídele musí být měřicí plochy umístěny v diametrálně opačných bodech. V tomto případě je pata přitlačena k hřídeli a mikrometrický šroub, který se pomalu otáčí pomocí ráčny, je postupně vyrovnán ve dvou směrech: axiálním a radiálním. Po práci je třeba zkontrolovat přesnost nástroje pomocí standardu.
Zařízení hladkého mikrometru typu MK-25
Hlavní konstrukční prvky hladkého mikrometru jsou znázorněny na obrázku níže a označeny čísly:

- Brace. Musí být tuhý, protože jeho nejmenší deformace vede k odpovídající chybě měření.
- Pata. Může být zalisován do těla, nebo může být vyměnitelný za mikrometry s velkým rozsahem měření (500 – 600 mm, 700 – 800 mm atd.).
- Mikrometrický šroub, který se pohybuje, když se ráčna otáčí 7.
- Zastavovací zařízení. Pro mikrometr na obrázku je vyroben ve formě šroubové svorky. Používá se k zajištění mikrometrického šroubu při nastavování přístroje nebo odečítání.
- Zastavit. Jsou na ní dvě stupnice: očíslovaná (hlavní) stupnice ukazuje počet celých milimetrů, doplňková ukazuje počet půlmilimetrů.
- Buben, na kterém se počítají desetiny a setiny milimetru. Konec bubnu je také indikátorem pro stopku 5.
- Ráčna pro otáčení mikrometrického šroubu 3 a nastavení síly působící na měřicí plochy přístroje.
- Standard, který slouží ke kontrole a seřízení přístroje. Není k dispozici pro některé modely mikrometrů MK-25.
Nastavení mikrometru a kontrola jeho přesnosti
Nulové hodnoty mikrometru se kontrolují pokaždé před zahájením práce a v případě potřeby se provedou seřízení. Níže je obecný sled akcí.
- Zkontrolujte tuhost patky a mikrometrického představce v držáku. Otřete měřicí plochy čistým měkkým hadříkem.
- Zkontrolujte nulové hodnoty přístroje. K tomu MK-25 spojí pracovní plochy patky a mikrometrického šroubu dohromady pomocí síly ráčny (3 – 5 kliknutí). Pokud je zařízení správně nakonfigurováno, bude jeho čtení 0,00.
Pro kontrolu mikrometrů s rozsahem měření 25 – 50 mm, 50 – 75 mm a více se používají jejich odpovídající etalony (měřidla), jejichž přesná velikost je známa. Etalon, který má čistou koncovou plochu, musí být upnut bez zkreslení mezi měřící plochy přístroje pomocí ráčnové síly několika kliknutí. Získaná hodnota se porovná se známou hodnotou a v případě potřeby se mikrometr seřídí v následujícím pořadí.
a) Upevněte mikrometrický šroub pomocí zajišťovacího zařízení v poloze s upnutým měrkou nebo měřicími plochami spojenými dohromady.
b) Oddělte buben a mikrometrický šroub od sebe. K tomu držte buben jednou rukou a druhou odšroubujte tělo ráčny (stačí půl otáčky).
Je také možné navrhnout zařízení, ve kterém je buben spojen s mikrometrickým šroubem pomocí šroubu nebo přítlačné matice s vybráním. V tomto případě použijte klíč, který je součástí sady.
c) Nulový zdvih bubnu je kombinován s podélným zdvihem vřetena. Poté se buben opět připojí k mikrometrickému šroubu a provede se nový test. V případě potřeby se nastavení opakuje.