Jak ohýbat hliníkovou trubku | ALFA KOV
Výrobky z hliníku jsou v dnešní době velmi rozmanité. To naznačuje, že tento originální materiál je účinný při své aplikaci v mnoha oblastech lidské činnosti. Jedním z nejoblíbenějších typů výrobků tohoto typu je hliníková trubka. Právě o tom stojí za to mluvit podrobněji.
Vlastnosti a výhody hliníkových trubek
Takové trubky se vyznačují nízkou hmotností, vynikající odolností proti korozi na kovovém povrchu a schopností udržet si své pozitivní vlastnosti po dlouhou dobu. Mohou také sloužit po dlouhou dobu. Existuje několik druhů těchto výrobků: podle tvaru průřezu, podle délky. Je důležité objasnit, že z hliníkových trubek lze vyrábět různé a neobvyklé konstrukce.
Aby byla slitina pevnější, přidávají se do ní speciální přídavné směsi. Právě tato vlastnost, jako je plasticita, činí tyto typy výrobků výhodnějšími pro mechanické zpracování. Ohýbání pohodlné trubky je jednoduché a lze jej provádět nezávisle. Pro dosažení celistvosti a bezpečnosti ohýbaného výrobku je důležité se předem seznámit s moderní technologií tohoto procesu. Ohnutím hliníkové trubky v libovolném zvoleném úhlu se tvar kovu změní.
Nejprve se provede postup stlačení vnitřní vrstvy profilu. Hliník se vyznačuje velmi nízkou hustotou, proto se tyto výrobky při ohýbání prakticky nepoškodí. Právě díky speciální flexibilitě trubky je ideální pro vytváření všemožných originálních designů při zachování její celistvosti a průřezu.
Tyto výrobky lze ohýbat jednoduchou ruční metodou. K tomuto účelu lze vybrat a použít i jednoduché mechanismy nebo moderní speciální zařízení. Při ohýbání výrobku stojí za to věnovat pozornost některým doporučením. Například některé obrobky, které mají průměr 25 mm, jsou vybaveny poloměrem ohybu rovným hodnotě vnějšího průměru při tomto trojnásobném zvětšení. Ale za žádných okolností by nemělo dojít k poškození nebo závadě. Mohou předmět jednoduše zničit a nezbývá než ho vyhodit.
Způsoby ohýbání hliníkových trubek
Důležitou otázkou, kterou může každý uživatel čelit, je, jak ohýbat hliníkovou trubku, jaké metody byste měli věnovat pozornost? Během procesu ohýbání doma je důležité nevytvářet v materiálu mikrotrhliny.
Za studena lze hliníkový prvek ohnout pomocí perlíku. Existuje poměrně populární možnost s ohřevem konstrukce. Malý výrobek lze snadno narovnat, pokud se nahřeje například výkonným fénem. Můžete také použít svítilnu. Ale stojí za zmínku, že pokud je trubka vyrobena za studena tvarovaného typu, pak všechny výše uvedené metody nejsou účinné a účinné.
Díky strojnímu ohýbání existuje možnost rychlého a efektivního řešení otázky, jak ohýbat a jak rovnat hliníkovou trubku. Riziko neočekávaného poškození je sníženo na téměř minimální hodnoty. Hlavní metody ohýbání jsou: tlačení, válcování, pěchování a tlakové ohýbání. Někteří uživatelé trubku před ohýbáním nebo uvolněním naplní prosátým, docela jemným pískem. Na konce výsledného obrobku je důležité umístit zátky ve formě kotlet. Po tomto procesu se vybraný obrobek pomalu a opatrně ohýbá.
Pokud potřebujete pracovat s trubkou, která má nízký index plasticity, pak písek nebude fungovat. To vyžaduje speciální hořák. Je důležité pečlivě upnout jeden konec trubky do svěráku. Hořák musí vše zahřívat rovnoměrně. V tomto případě lze očekávat pozitivní výsledek.
Etapy ohýbání trubky
Můžete věnovat pozornost algoritmu pro ohýbání trubky:
- Opatrně umístěte předmět přímo do svěráku.
- Zahřejte část produktu.
- Začněte narovnávat trubku a zaměřte se na dlouhou část kusu.
Již bylo zmíněno výše, že k účinnému narovnání trubky je zapotřebí perlík. Zde je ale důležité striktně dodržovat určitá pravidla a doporučení. Při každém dalším úderu je důležité, aby na zvolený materiál působil přibližně stejný účinek. Navzdory skutečnosti, že hliníková trubka má vysokou úroveň pevnosti, může dojít k náhodnému poškození trubky. Ale s jednoduchou opatrností se tomu všemu lze vyhnout.
Opatrně narovnejte hliníkovou trubku
Mnoho uživatelů se ptá, jak narovnat hliníkovou trubku, aby bylo dosaženo vynikajících výsledků. Hliník je ve skutečnosti velmi poddajný a tato vlastnost výrazně usnadňuje práci s ním a také umožňuje jeho snadné ohýbání.
Pokud náhodou ohnete hliníkovou trubku, nemějte obavy. Vše se dá celkem jednoduše a rychle opravit. Nejprve se můžete pokusit předmět narovnat rukama. Umístěte hliníkový výrobek na tvrdý a pevný povrch, jako je betonová podlaha. Použijte tepelnou podložku k zahřátí části hliníku, kterou je třeba okamžitě narovnat.
Ve chvíli, kdy se začne zahřívat, můžete ho zkusit znovu narovnat rukama. Ale to by mělo být provedeno opatrně a pomalu, aby nedošlo k náhodnému poškození nebo dokonce zlomení konstrukce. Poté musíte pokračovat v přidávání malého tepla a ohýbání kusu, dokud jej zcela nenarovnáte. Poté můžete speciálním gumovým kladívkem opatrně udeřit přímo do dobře zahřátého hliníku. Tím se položka vrátí do normálního původního stavu. Po splnění všech výše uvedených požadavků a doporučení můžete hliníkovou trubku znovu použít.
Můžeme tedy dojít k závěru, že lze dát do pořádku jakoukoli konstrukci z pružného a vysoce kvalitního hliníku. Věci s nějakými vadami byste neměli hned vyhazovat nebo se jich zbavovat. Nejprve se budete muset pokusit problém vyřešit.
Hliníkovou trubku, stejně jako kovoplastovou, můžete ohýbat doma buď pomocí ohýbačky trubek nebo improvizovaných prostředků. Chcete-li dosáhnout nejlepších výsledků, musíte předem znát složitost procesu.
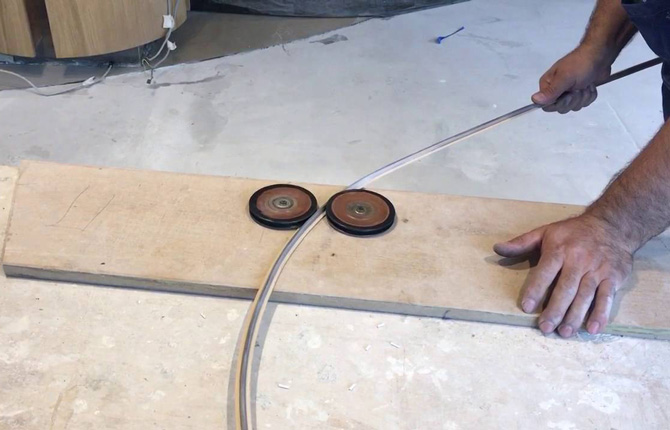
Vlastnosti výroby, vlastnosti hliníkových trubek
Hliníkové trubkové profily jsou rozděleny do tří skupin podle způsobu výroby:
- opracované za studena;
- lisovaný;
- svařované
Hliníkové trubky se vyrábějí různými způsoby
První pozicí jsou hliníkové trubky o průměru 6-150 mm. Jsou pro všeobecné průmyslové účely a jsou vyráběny podle GOST číslo 18475-87.
Podstatou technologie je, že se vezme hliníkový polotovar a podél osy se vyvrtá průchozí otvor. Obrobek se poté válcuje mezi válci a tvoří tak průřez hotového výrobku.
Druhou pozicí jsou hliníkové trubky o průměru 6-220 mm, vyrobené podle GOST 18482-79. Technologie je založena na metodě lisování zahřátého obrobku na speciální fréze. Obrobek je umístěn na matrici a lisován, dokud není vytvořen požadovaný tvar. Dále je polotovar válcován na mlýně přes válce.
Třetí pozicí jsou hliníkové trubky, vyrobené buď z plechu nebo z pásu, známého také jako pás, kroucením a svařováním podél švu zevnitř i zvenku. Popouštění hotového výrobku za tepla je povinné jako konečná fáze. Důvodem je odstranění vnitřních pnutí v místech svařování.
Hliníkové trubky lze podle tloušťky stěny rozdělit do dvou dalších kategorií:
- do 5 mm – tenkostěnné;
- více než 5 mm – silnostěnné.
Během výrobního procesu se často používají další operace, které zlepšují technické a provozní vlastnosti. Všechno je to o kovu samotném. Při teplotách pod +20°C může deformace způsobit prasknutí konstrukce. Proto se používá buď tepelné zpracování, jako je žíhání nebo kalení, nebo mechanické zpracování – kalení, jiný název je zpracování za studena.
Obě možnosti vylepšení umožňují proměnit plast a měkký kov na tvrdý a odolný. Jedná se o profily, které se používají v různých provedeních.
A přesto je hlavní výhodou hliníkových trubek vysoká plasticita. To znamená, že není obtížné deformovat nebo ohýbat výrobek, přičemž neztrácí své kvality a vlastnosti.
Kde se hliníkové výrobky používají?
Rozsah použití je široký. Důvody popularity:
- Hliníkové výrobky nevyžadují zvláštní údržbu;
- snadnost výsledných struktur;
- snadná přeprava a instalace, včetně případů, kdy je třeba výrobek ohnout.
Hlavní oblasti použití:
- Zemědělství. Hliníkové trubky se používají ke stavbě odvodňovacích a zavlažovacích systémů a k montáži plotů pro malá zvířata a rostliny.
- Produkce ropy. Hliníkové trubky jsou inertní vůči ropným produktům a pod jejich vlivem nemění své vlastnosti.
- Větrací systémy. Hliníkové výrobky lze snadno deformovat, řezat a vrtat, lze je jednoduše ohýbat, což zjednodušuje proces instalace ventilačních kanálů a šachet.
- Konstrukce. Hliníkové trubky se používají k výrobě rámů pro altány, hangáry a přístřešky. Vyrábí zábradlí, přístřešky a ploty. Dnes se stále častěji používají při stavbě předstěn.
- Nábytek – židle, křesla, stoly atd.
- Reklama – billboardy, stojany, rámy do výloh.
Proces ohýbání
Je možné ohýbat hliníkovou trubku doma, ale tím se sníží hustota kovu. Na vnější straně ohybu klesá, na vnitřní straně se zvyšuje. Výsledkem je často prasknutí na vnější straně a stlačení uvnitř. Tento profil lze použít pouze v nenosných konstrukcích.
Potíže
Při ohýbání trubky doma můžete narazit na několik překážek, které snižují kvalitu:
- Ohýbat eloxované hliníkové profily je prakticky nemožné. Jsou pevné a tvrdé, takže existuje možnost prasknutí výrobku (vznik trhlin).
- U trubek vyráběných metodou lisování za tepla vytlačováním vznikají v místech ohybu vysoká vnitřní pnutí.
- Duralumin, stejně jako slitiny, do kterých byl přidán mangan, mají zvýšenou tvrdost. Také se s nimi špatně pracuje.
Pokud byla válcovaná trubka zakoupena bez certifikátu, pak není těžké určit, z jaké slitiny je vyrobena. Například dural nezanechává barvu na rukou. Na trubku můžete poklepat kladivem. Zvonění signalizuje, že je vyroben z tvrdé slitiny. Dalším způsobem kontroly je zapilování hrany. Pokud se na něm vytvoří kovový povlak, znamená to, že slitina je měkká.
Výrobci jsou povinni aplikovat označení na povrch potrubních profilů. Můžete to zkontrolovat v referenční knize a určit slitinu.
Článek k tématu: Jak se ohýbají kovové trubky.
Způsoby ohýbání
Než ohnete hliníkovou trubku vlastníma rukama doma, musíte pochopit metody ohýbání. Nejprve je však třeba poznamenat, že trubky lze ohýbat za studena nebo za tepla. Při výběru možnosti je třeba zvážit následující faktory:
- tloušťka stěny;
- druh slitiny;
- délka produktu;
- složitost konfigurace finálního produktu.
Existují základní, často používané konfigurace:
- ohyb – trubka je ohnuta v jedné rovině pod úhlem 45°-135°;
- kachna – dva ohyby 135°;
- kalach je půlkruh;
- konzola – trubka je ohnuta třikrát (dva krajní ohyby 135°, prostřední 90°).
Chcete-li správně ohýbat hliníkovou trubku doma, musíte vzít v úvahu některá doporučení:
- Pokud je šicí produkt ohnutý, šev by neměl být umístěn v rovině vnějších nebo vnitřních ohybů.
- Při ohýbání výrobků o průměru ne větším než 20 mm by poloměr neměl přesáhnout dva průměry trubky.
- Pokud se ohýbá válcovaný výrobek o průměru větším než 25 mm, musí být poloměr ohybu třikrát větší než průměr.
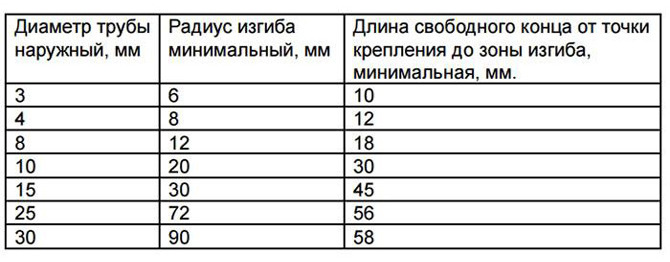
Poměr poloměru ohybu k průměru profilu
Nezbytné vybavení
Nejjednodušší a nejspolehlivější způsob, jak ohýbat trubku doma, je použít ohýbačku trubek. Toto zařízení je na trhu prezentováno ve dvou modifikacích – ruční a mechanické.
Vzhledem k tomu, že úkolem je nezávisle ohýbat hliníkové trubky doma, je třeba zvážit manuální možnosti. Jsou prezentovány ve třech modelech:
- Páka, známá také jako Volnovův stroj. Konstrukce stroje zahrnuje speciální formu určitého průměru. Do ní je umístěna trubka. Poté se působením páky ohne. Proces se provádí bez zahřívání obrobku.
- Kuše. Zde je vše naopak, trubka se kolem tvaru neohýbá, ale je do něj vtlačena.
- Zatížené pružinou. Pro vytvoření tvaru je v potrubí umístěna pružina. Výrobek se poté zahřívá a poté ohýbá. U malých průměrů profilů lze operaci provádět „za studena“. Po dokončení se pružina vytáhne.
Ohýbačky trubek jsou často vybaveny pohony, které zlepšují kvalitu procesu. Pohony mohou být elektromechanické nebo pneumatické. S pomocí takového zařízení je možné použít různé technologie pro ohýbání hliníkových profilů:
- Tlačení. Tato metoda se používá při zpracování trubek o průměru nejvýše 100 mm. V tomto případě je minimální poloměr ohybu roven šesti průměrům. Samotný proces se provádí zatlačením trubky mezi válečky ohýbačky trubek. Jeden z válečků je pod úhlem a vytváří ohyb.
- Nájemné. Hliníková trubka prochází třemi válečky (válci) umístěnými pod úhlem vůči sobě. Tímto způsobem můžete profil ohnout do prstence, spirály nebo oblouku. Pro dosažení vysoké kvality a přesného tvaru se proces několikrát opakuje. Takto ohýbají nejen kulaté válcované výrobky, ale i profilované výrobky.
- Zabíhání. Ohýbačka trubek má tzv. válcovací hlavu, skládající se z koule a formy. Koule vytváří tlak na část potrubí a tam, kde je tlak nízký, se výrobek ohýbá v opačném směru. Proces se provádí bez zahřívání.
- Ohýbání pod tlakem. První možností je nalít olej nebo vodu pod tlakem dovnitř. Trubka se nejprve instaluje do formy. Je to tlak vytvořený uvnitř dutiny, který způsobuje ohýbání. Druhým způsobem je použití lisu nebo razítka, které přitlačí na přeloženou plochu.
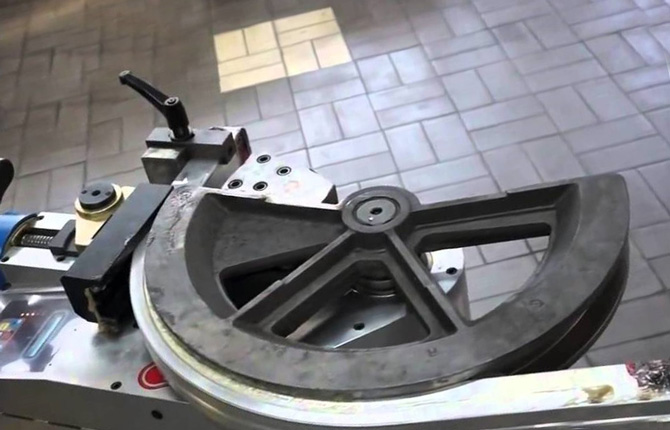
Ohýbačka trubek pro válcování
Jak ohýbat trubku doma
Okamžitě je třeba poznamenat, že pokud bude operace ohýbání hliníkových výrobků prováděna doma neustále nebo se záviděníhodnou frekvencí, je lepší koupit ohýbačku trubek. Pokud potřebujete ohýbat hliníkovou trubku bez ohýbačky trubek, existuje několik způsobů.
První možnost souvisí s pískem. Usuší se a proseje. Jeden konec profilu je ucpaný, můžete použít dřevěný kolík (hmoždinka). Na opačnou stranu se nasype připravený písek. Aby těsně zapadl do výrobku, poklepejte na povrch kladivem. Po kterém je konec také tlumený.
Dále se hliníkový profil nainstaluje do držáku a ohne do požadovaného úhlu. Místo držáku můžete použít dva sousední stromy, sloupy nebo jiné trčící konstrukce, jako jsou kolíky nebo výztuže zaražené do země.
Možnost číslo dvě je stejná jako předchozí způsob, pouze se profil ohýbá s přídavným ohřevem. To se obvykle provádí, pokud slitina poskytla produktu zvýšenou pevnost a tvrdost. Nejdůležitější je zde zabránit opakovanému zahřívání stejné plochy.
Třetím způsobem, jak ohnout hliníkovou trubku doma, je vyrobit šablonu ze dřeva. Je to kulatý plochý blok a deska. Oba prvky mají stejnou tloušťku, která se rovná průměru ohýbaného produktu. Snadno se připevňují ke stolu nebo pracovnímu stolu pomocí svorek nebo šroubů. Válcovaný výrobek je vložen mezi dřevěné prvky a ohýbán kolem polotovaru. Deska slouží jako zarážka.
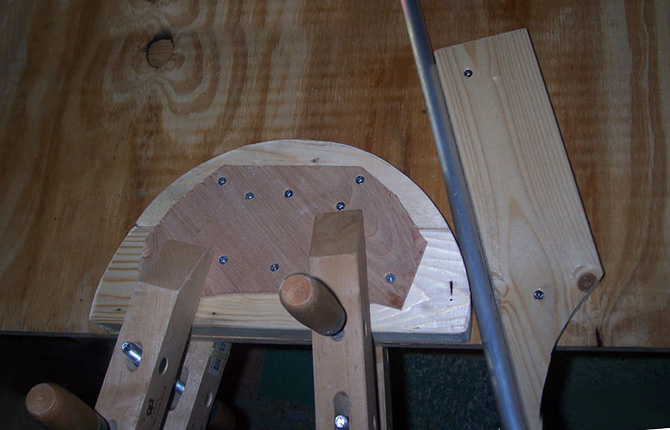
Domácí zařízení pro ohýbání hliníkových profilů
Čtvrtým způsobem je naplnění profilu pískem, umístění konců na dvě podpěry a vytvoření průhybu paličkou.
Pátá metoda se používá, když je nutné ohnout hliníkovou trubku velkého průměru z odolné slitiny. K tomu budete potřebovat brusku a svařovací stroj:
- Určete umístění ohybu. Jeho délka je naznačena křídou.
- Pomocí brusky proveďte řezy na vnějším povrchu.
- Ohyb se provádí do požadovaného úhlu. Sloty jsou na vnější straně.
- Řezy jsou svařovány elektrickým svařováním.
Video ukazuje jeden z jednoduchých a originálních způsobů, jak ohnout hliníkovou trubku doma.
Základní chyby při práci
Nejčastější chybou při ohýbání hliníkových profilů je chybná identifikace slitiny. Pokud je tvrdá a pevná, pak nelze trubku ohýbat bez ohřevu. Pokud se vám podaří udělat ohyb, kvalita bude nízká. Je vysoká pravděpodobnost, že se v ohybu objeví trhliny.
Druhou chybou je špatně zvolený poloměr ohybu. Jak bylo uvedeno výše, tento parametr je vybrán s ohledem na průměr profilu. A čím větší je tato velikost, tím větší by měl být poloměr. Například není možné ohýbat hliníkové trubky o průměru 50 mm na výrobek s poloměrem ohybu 100 mm, aniž by se povrch pokryl sítí trhlin. Nepomůže ani topení.
Ohřev potrubí musí být provedeno správně. A to je třetí chyba. K tomuto účelu se používá plynový hořák nebo běžný hořák. Chcete-li zkontrolovat, zda je hliník zahřátý na požadovanou úroveň nebo ne, musíte do vyhřívané oblasti přinést papír. Pokud začne kouřit, znamená to, že teplota je dostatečně vysoká na to, aby začal proces ohýbání.
Ne všechny výše uvedené způsoby umožňují dosáhnout vysoké přesnosti konfigurace ohybového profilu. Například, pokud potřebujete ohnout část malého průměru, je lepší to udělat na konci trubky a ne uprostřed.
Pro dosažení nejmenší plochy s vlnitým dílem je lepší výrobek ohýbat metodou za studena a poté natáhnout.
Pokud je požadována vysoká pevnost profilových stěn, je lepší použít metodu hydraulického ohýbání. Spočívá v nalití vody nebo oleje dovnitř pod tlakem.
Hliníkovou trubku můžete ohýbat různými metodami i bez speciálního vybavení. Hlavní věcí je zvolit metodu s ohledem na parametry profilu a dodržet požadavky na poloměr zakřivení.
Chtěl bych slyšet komentáře k různým způsobům ohýbání hliníkových trubek vlastníma rukama. Sdílejte článek na sociálních sítích, uložte jej do záložek.
Ruční ohýbání trubek bez ohýbačky trubek ve videu.