Jak ohýbat monolitický a buněčný polykarbonát doma
Často vznikají obavy před stavbou přístřešků, zaoblených přístřešků, skleníků a jiných obloukových konstrukcí z polykarbonátu. Ovlivní ohyb plechu pevnost a stabilitu stavby, nebo povede k poškození?
Řekneme vám, zda je možné ohýbat komůrkový a monolitický polykarbonát, pod jakým úhlem je to přípustné a jak s materiálem pracovat, aby nedošlo k jeho poškození.

Jak správně ohýbat polykarbonát, aby nedošlo k jeho poškození, foto
Je možné ohýbat polykarbonát
Buňkový i monolitický polykarbonát jsou poměrně flexibilní materiály. To je jeden z hlavních důvodů, proč je polykarbonát v soukromé výstavbě tak žádaný. Polykarbonátové desky se díky své flexibilitě používají pro stavbu skleníků, altánů, přístřešků, garáží a dalších objektů na místě.
Aby byla instalace úspěšná a materiál nepraskal, je třeba počítat s minimálním poloměrem ohybu a při instalaci dodržovat pravidla.
Jaký je minimální poloměr ohybu
Minimální poloměr ohybu je ukazatelem, který ukazuje, jak těsně lze polykarbonátovou desku složit. Čím silnější je materiál, tím hůře se bude ohýbat a tím větší bude jeho minimální poloměr ohybu.
- při tepelné roztažnosti způsobené roztahováním a smršťováním materiálu vlivem teplotních změn dojde k prasknutí polykarbonátové desky;
- struktura se začne deformovat, jak upevňovací prvky vycházejí z listu;
- polykarbonátová deska bude vydávat nepříjemné praskání.
Pravidla pro ohýbání polykarbonátu doma
Je docela možné ohýbat polykarbonát doma. Aby nedošlo k poškození listu při instalaci zakřivených konstrukcí, dodržujte jednoduchá doporučení.
Jak ohýbat monolitický polykarbonát
Monolitický polykarbonát nemá žádná omezení – snadno se ohýbá v jakémkoli směru a může mít různé tvary.
Návod, jak ohýbat desku monolitického polykarbonátu:
1. Umístěte svěrák na lavici nebo jiný vhodný povrch.
2. Předem nařezaný panel na požadované rozměry upněte do svěráku.
3. Ohněte list do požadovaného tvaru.
4. Upevněte materiál na rám obloukové konstrukce pomocí vrtačky a upevňovacích prvků.
Monolitický polykarbonát lze dokonce ohýbat do pravého úhlu. Materiál je hutný, pevný, pružný, takže bez problémů vydrží jakoukoliv manipulaci. Předehřívání je zbytečné a dokonce škodlivé – pracujte se studeným materiálem, aby nedošlo k deformaci.
Dodržujte omezení výrobce a budete v pořádku.
Jak ohýbat komůrkový polykarbonát
- je nutné zvážit, na které straně je ultrafialový povlak;
- skládání lze provádět pouze podél výztužných žeber, takže jsou umístěny svisle vzhledem k zemi, jinak list praskne;
- Minimální poloměr ohybu voštinových plechů je obvykle nižší než u monolitických plechů.
1. Vytvořte polotovar, dejte mu požadovanou velikost. Mějte na paměti, že při ohýbání dojde ke ztrátě určitého objemu, takže obrobek by měl být o 5 % větší než rám.
2. Položte list na rám a pečlivě jej zarovnejte.
3. Zajistěte jeden spodní okraj listu pomocí svorek. Zkontrolujte lícování a v případě potřeby upravte design. Zajistěte druhý okraj.
4. Připevněte plech k rámu vyvrtáním otvorů a pomocí upevňovacích prvků. Vzdálenost mezi otvory by měla být 30–40 cm.
5. Nainstalujte krytky na ochranu materiálu před vlhkostí.
Důležité! Není možné ohýbat komůrkový polykarbonát na hřebeni skleníku nebo v jiné konstrukci pod úhlem 90°, není pro takové použití určen. Někdy se plechy nahřívají konstrukčním fénem a tvarují do pravého úhlu, ale to je hrubé porušení práce s materiálem. V důsledku toho začne polykarbonát praskat a konstrukce ztratí svůj tvar.
Pracujte s voštinou bez zahřívání, přesně dodržujte pokyny výrobce týkající se minimálního poloměru ohybu.
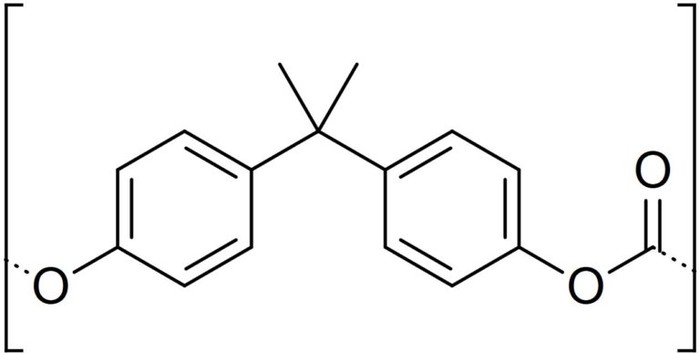
Polykarbonáty jsou uhlíkové polymery s organickými skupinami spojenými v dlouhém souvislém řetězci. Jsou termoplastické, tzn. Při určitých teplotách měknou a lze je tvarovat do různých tvarů. Polykarbonáty vydrží vysoké rázové zatížení a obecně se nelámou.
Jsou přirozeně průhledné a amorfního tvaru.
Během výrobního procesu mohou být přidávány přísady, které mění jeho vlastnosti. Aditiva mohou snížit průhlednost polykarbonátu, zvýšit jeho požární odolnost nebo snížit jeho náchylnost k poškrábání. Mohou být také tvarovány do různých tvarů, nejběžnější jsou plechy, tyče nebo trubky.
Tento článek se zaměří na polykarbonátové desky a různé metody a zařízení používané k jejich formování do požadovaného konečného produktu.
Stroje a zařízení pro ohýbání polykarbonátových desek
Protože existují různé způsoby ohýbání plechů, vyplývá z toho, že stroje a zařízení, které budou použity, se liší.
Podívejme se na některé z těchto metod a zařízení.
Základní způsoby ohýbání polykarbonátových desek
Některé z nejběžnějších metod zahrnují:
1.Ohýbání studené linie
Polykarbonátový plech lze ohýbat i bez ohřevu. Existuje však několik faktorů, které je třeba zvážit a pokyny, které je třeba dodržovat, abyste dosáhli nejlepších výsledků. Mezi tyto faktory patří tloušťka plechu, úhel ohybu a nástroje.
Proto se doporučuje dodržovat následující body:
- Obsluha používá nástroje s ostrými hranami.
- Obsluha nechává materiál po ohnutí 1-2 dny nedotčený.
- Obsluha nedodá plechu požadovaný konečný tvar a během instalace nezmenšuje úhel ohybu.
- K překonání efektu odpružení může být nutné ohnutí, pokus vrátit ohnutý polykarbonát do původní polohy.
- Operátor se pokusí provést ohýbání za studena na vzorku, než přistoupí k výrobě většího produktu.
Jakmile jste spokojeni se zkušebním chodem na vzorku, uřízněte list na velikost potřebnou pro předběžné ohýbání. Poté dejte okrajům hladký povrch, aby se zabránilo praskání podél linie ohybu. List se pak rychle složí a ve většině případů zůstane ochranná fólie na místě.
Nyní, aby ohyb po odpružení zachoval požadovaný úhel, měl by být plech ohnut o 20-40 o více, než je požadovaný úhel.
POZNÁMKA: ohyby studené linie obvykle nepřesahují 90 o, protože to může překročit její mez pružnosti.
Tato metoda se nedoporučuje pro varianty s tvrdým povlakem nebo dokonce UV odolným polykarbonátem. Je to proto, že tento typ ohybu pravděpodobně oslabí účinnost takových přísad podél linie ohybu.
Příklad ohýbání polykarbonátových desek studenou linkou:
Podobně, protože v polykarbonátové desce bude zbytkové napětí, měl by být tento proces omezen na výrobu produktů, které budou používány v prostředí s nízkým dopadem.
2. Ohýbání za studena
Jak název napovídá, ohýbání za studena je proces ohýbání celé desky polykarbonátu za účelem vytvoření kopule nebo oblouku.
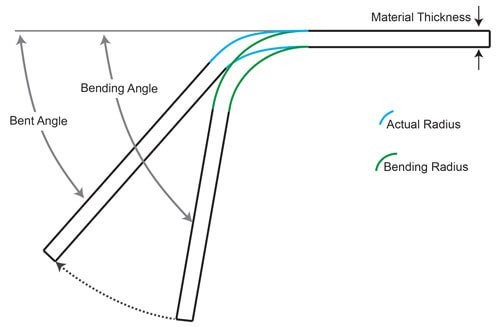
Při tváření tohoto tvaru vstupuje do hry hodnota poloměru tváření za studena. To dává minimální poloměr, kterého je třeba dosáhnout, aby konečný tvar zůstal na místě. Získá se vynásobením tloušťky plechu 100, tzn.
Minimální poloměr tváření za studena = tloušťka plechu x 100
Tento poloměr se používá při všech postupech ohýbání za studena.
Na obrázku výše jsou všechny hodnoty v palcích, ale princip často platí, i když jsou jednotky v milimetrech.
Je však důležité si uvědomit, že toto je obecně pro obyčejné polykarbonátové desky, protože možnosti aditiv mohou mít různé poloměry.
Ve skutečnosti, čím tvrdší varianta polykarbonátu, tím větší musí být její minimální poloměr tváření za studena.
Takže zatímco v jednoduchém polykarbonátu je tloušťka násobena 100; Existují typy polykarbonátových desek, které mají minimální poloměr 300násobku tloušťky desky.
3. Ohraňovací lis
Ohraňovací lis má dlouhou historii používání při tváření plechů. A relativní flexibilita polykarbonátových desek, které lze ohýbat až na hranici možností, aniž by došlo k porušení, umožnila použít tuto technologii při zpracování polykarbonátů. V zásadě k brzdnému ohybu dochází, když je list polykarbonátu držen mezi dvěma kusy kovu nazývanými razník/válec.
Je to v podstatě pohyblivá matrice, která je často stacionární a pohyblivá sekce pohybuje listem, aby mu dala požadovaný tvar.
Na trhu jsou různé typy ohraňovacích lisů, které lze rozdělit na ruční ohraňovací lisy, CNC ohraňovací lisy a hydraulické ohraňovací lisy.
Ruční lis na brzdu
Jak již název napovídá, ruční ohraňovací lis ovládá operátor působením fyzické síly.
Operátor používá páky k pohybu ekvivalentu razníku, aby přinutil plech ohnout se.
Tento typ brzd vyžaduje, aby obsluha ručně nastavila všechny kritické parametry brzdy, jako je požadovaná velikost a úhel ohybu.
Obsluha musí také upnout list na místě, než se jej pokusí ohnout.
Ruční brzdy sahají od malých přenosných brzd, sotva delších než délka paže, až po průmyslové verze vážící stovky kilogramů.
V důsledku toho existují ruční ohraňovací lisy, které jsou čistě mechanické, a jiné, které ke svému provozu vyžadují elektřinu.
Hydraulický ohraňovací lis
Jedná se o elektrický lis, který využívá hydraulickou sílu k pohybu pístu umístěného nad polykarbonátem.
Hydraulický ohraňovací lis má horní matrici s předem navrženou drážkou.
Pro ohýbání polykarbonátu se lis pohybuje danou silou směrem dolů, což způsobí ohnutí plechu.
Hydraulické ohraňovací lisy lze rozdělit do několika podskupin v závislosti na směru jejich pístu a matrice.
Nebo koordinace hydraulického systému, což vede k podtypům, jako jsou hybridní lisovací a torzní synchronizační brzdy.
CNC ohraňovací lisy
Jedná se o brzdy, jejichž stupeň flexe je řízen počítačovým numerickým řídicím systémem.
Poskytují vysoký stupeň přesnosti, protože systém razníku a matrice se může pohybovat ve více osách, nejen nahoru, dolů a do stran.
CNC brzdy se snadno programují pomocí obrazovky připojené k systému.
Prostřednictvím těchto obrazovek může operátor spustit simulace, aby viděl konečný produkt u některých modelů.
Protože systém současně monitoruje vstup a výstup, lze proces doladit v reálném čase. Hydraulické ohraňovací lisy a CNC ohraňovací lisy obvykle mají tyto náklady a určité součásti, jako je řídicí jednotka CNC, představují rozdíl v klasifikaci.
Při brzdění se doporučuje provést operaci velmi rychle. Jde samozřejmě o kompenzaci pružení – plech je potřeba ohnout. Ohnivzdorné verze polykarbonátových desek se nedoporučuje ohýbat, protože to může zhoršit jejich kvalitu.
4. Ohýbání za tepla
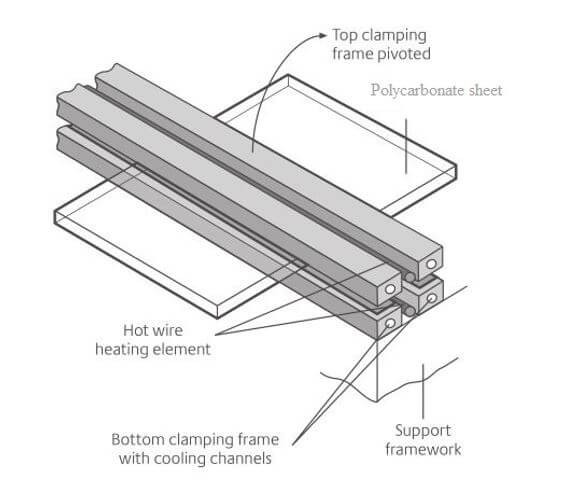
S využitím termoplastické povahy polykarbonátů zahrnuje ohýbání plastů za tepla:
- Změkčení plechu podélně pomocí úzkého vyhřívaného proužku, jako je horký drát nebo elektrický ohřívač.
- Polykarbonátová deska se může zahřívat na jedné nebo obou stranách, v závislosti na faktorech, jako je její tloušťka.
- Pokud je polykarbonátová deska silnější než 3 mm, doporučuje se použít oboustranný ohřev.
Navíc, pokud je deska tlustší než 6 mm, doporučuje se odstranit ochrannou fólii chránící polykarbonátovou desku. Pokud to uděláte alespoň podél linie přehybu, zabráníte tomu, aby se natavila na polykarbonátovou desku. Typicky se při teplotách mezi 155 °C a 165 °C stane vyhřívaná oblast dostatečně poddajná, aby se dala ohnout do požadovaného úhlu.
Důsledkem místního ohřevu používaného při ohýbání za tepla je to, že plech se může při ochlazování roztahovat a deformovat. Proto se vždy doporučuje vyzkoušet účinnost ohýbání za tepla na malém vzorku polykarbonátového plechu před prací s větším plechem. Transformací tohoto vzorku tímto způsobem můžete také zkontrolovat, zda není celistvost listu poškozena ohybem. To se provádí úderem kladiva na čáru ohybu; pokud praskne, pak byla nastavená teplota příliš nízká. Proto byste jej měli nastavit směrem nahoru pro další vzorek, dokud nezjistíte, že si list zachovává svou integritu i přes takové nárazy.
Jedním ze způsobů, jak omezit praskání způsobené napětím na linii ohybu, je proces žíhání. Jedná se o proces zahřívání plechu na určitou teplotu a následného pomalého ochlazování zadanou rychlostí. Tím se mění jeho vlastnosti, jako je tvrdost, čímž se stává pružnějším.
Je také možné, že při použití kovových kontaktních topidel se mohou přilepit k povrchu a způsobit nežádoucí škrábance na polykarbonátové desce.
Za žádných okolností by se drát neměl dostat do kontaktu s polykarbonátovou deskou.
Navíc při aplikaci na polykarbonátové desky větší než 1 metr může ohýbání horké linky způsobit ohnutí desky do nezamýšleného konkávního tvaru. K tomu obvykle dochází v důsledku trhání vnějších okrajů. Proto se doporučuje vytvořit jednoduchý přípravek, který umožní plechu vychladnout na místě s minimální možností deformace.
Je třeba dbát na to, aby nedošlo k ohnutí konce listu, jak je znázorněno na tomto obrázku. Aby se předešlo takovýmto deformacím, musí se delší plechy předehřát (celý plech); 200 °F (93,3 °C). Toto funguje pro některé komerční verze.
Je však důležité přečíst si příručku k produktu, abyste našli ideální teplotu předehřívání pro polykarbonátovou desku, kterou máte.
S rostoucí tloušťkou plechu může být výhodné umístit topný článek do V-drážky.
Je to proto, že polykarbonát má tendenci absorbovat vlhkost a toto nastavení umožňuje odpařování vlhkosti bez vytváření bublin uvnitř listu. Zároveň umožňuje vytvoření ostrého úhlu.
Ohýbání polykarbonátu za tepla provádí firma z Petrohradu, zde je jejich web https://flamma.spb.ru/goryachaya-gibka-plastikov/gibka-polikarbonata/. O procesu ohýbání za tepla si u nich můžete ověřit přímo.
5.Ohýbání polykarbonátové desky pomocí fénu
V principu je použití horkovzdušné pistole k ohýbání polykarbonátového plechu podobné ohýbání za tepla, o kterém jsme psali výše. Pouze obsluha je nyní nucena neustále posouvat horkovzdušnou pistoli podél linie ohybu a otáčet polykarbonátovou desku, aby bylo zajištěno zahřívání na obou stranách. V tomto případě budete potřebovat pouze svěrák/svorku na přidržení listu na místě a horkovzdušnou pistoli.
Problém s použitím horkovzdušné pistole je však v tom, že protože je proces tak manuální, je pravděpodobnost nerovnoměrného ohřevu velmi vysoká. To zase znamená, že se podél linie ohybu mohou tvořit bubliny, což ovlivní trvanlivost polykarbonátu bod ohybu.
Přihlaste se k odběru našich stránek. Jsme na Telegramu, VKontakte a Odnoklassniki