Chemie pro pájení
Pájení – jedná se o spojení dílů mezi sebou, ke spojení těchto dílů se používají dvě hlavní součásti, a to pájka a tavidlo; Ani jeden proces pájení se neobejde bez materiálů, jako je pájka, tavidlo, kalafuna, někteří radioamatéři používají pájecí kyseliny, různé směsi atd. V tomto článku si o nich povíme. Pájka (cín) Pájka je kov nebo slitina používaná pro spojování a pájení rádiových součástek, má bod tání nižší než spojované kovy. Pájka pevně spojuje rádiové komponenty k sobě, rozprostírá se po nich a vyplňuje mezery nebo otvory mezi spojovanými částmi. 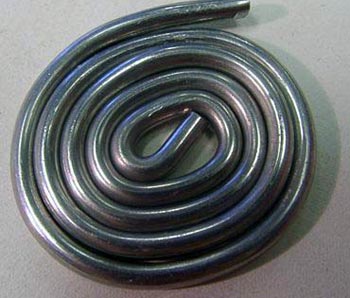 Pájky mohou být měkké – bod tání do 300°C a tvrdé – nad 300°C. Měkké pájky jsou slitiny cínu a olova.
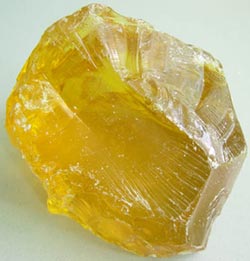
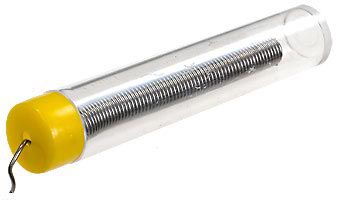 Prodávají se ve svitcích, trubkách nebo ve formě tyčí. Pájky se dokonce prodávají s tavidlem, které se snadněji roztaví a kalafuna se pro pájení rádiových součástek obvykle nevyžaduje. Radioamatéři často používají pájku značky POS-61. Při použití nízkoteplotních pájek je zapotřebí speciální tavidlo, protože standardní tavidlo je při nízkých teplotách neaktivní. Bezolovnaté pájky mají bod tání vyšší nebo nižší než pájky olova a cínu. Cín-olovnaté pájky jsou smáčitelné lépe než pájky bezolovnaté a lze s nimi pájet pohodlněji. Švy při použití bezolovnatých pájek, které vznikají při dlouhodobém používání, jsou také horší než u pájek s obsahem olova. Rosin Kalafuna může být smrková nebo borovicová, používá se k pájení rádiových součástek spolu s pájkou, urychluje pájení a podporuje rychlé cínování radio součástek. Kalafuna pomáhá pájce přilnout k povrchu a rozprostře se po něm v lesklém filmu. Poté je součást velmi snadno pájena.
 Před zahájením pájení se zahřátá páječka nejprve „ponoří“ do kalafuny, poté se špičkou páječky dotkne pájky a poté se dotkne místa, kde jsou díly pájeny. Množství kalafuny zde hraje důležitou roli a není třeba na něm šetřit Existují i jiné způsoby aplikace kalafuny, například přivedením kusu na místo pájení, například pocínováním výstupu rádiových prvků nebo cínováním. drátů, vše záleží na konkrétním případě.
 Flux Tavidlo je určeno k odstranění oxidů nebo mastných nečistot z kovového povrchu, zlepšení rozprostření tekuté pájky a smáčení pájené oblasti.
Pomocí tavidla jsou vývody rádiových součástek velmi rychle pocínovány a pájeny. Tavidla jsou buď chemicky aktivní (kyselá) nebo pasivní (neutrální). Aktivní tavidla jsou ta tavidla, která obsahují látky, které mohou interagovat s kovy, jako jsou kyseliny a chlorid zinečnatý. Při použití takových tavidel podléhají pájecí švy korozi, což je samozřejmě nevýhoda těchto typů tavidel. To ale neznamená, že taková tavidla nelze použít, teprve po ukončení práce je třeba desku od tohoto tavidla očistit. Jedním z těchto tavidel je tavidlo LTI-120. Mnoho radioamatérů používá neutrální tavidlo SKF, toto tavidlo se skládá z: alkoholu ~ 60%, kalafuny ~ 40% a absolutně neškodí deskám plošných spojů.  Takové tavidlo si můžete vyrobit sami doma, vezmete si k tomu alkohol (70-90%), můžete si ho koupit například v lékárně a kalafunu, kterou je třeba rozdrtit. Poté líh nasypeme do malé nádobky např. do tuby a nasypeme tam kalafunovou drť v procentuálním poměru cca 70% lihu a 30% kalafuny, poté uzavřeme uzávěr a protřepáváme, dokud se kalafuna úplně nerozpustí. Tavidla jsou k dispozici pro pájení hliníkových, nerezových, mosazných, měděných a ocelových výrobků ve formě roztoku nebo prášku. Za normálních podmínek se hliník obtížně pájí, protože po vyčištění se na jeho povrchu okamžitě vytvoří oxidový film. Proto se po vyčištění místo budoucího svaru na hliníku nebo jeho slitinách ihned vyplní předem roztavenou kalafunou. Pájení se provádí výkonnou (alespoň 100 W) páječkou s použitím pájky skládající se z 80 % cínu a 20 % zinku nebo 95 % cínu a 5 % vizmutu. Pájka se nabere na páječku a přenese se na povrch spoje chráněný kalafunou. Takto pocínovaný hliník se poměrně snadno páje. Na jeho pocínovaný povrch můžete připájet například měděné drátky. Pájecí pasta Pájecí pasta je pastovitá hmota skládající se z drobných kuliček pájky, tavidla a různých přísad. Pájecí pasty jsou buď nečisté, nebo vodou omyvatelné, ty obsahují aktivní látky, jejichž částice mohou způsobit korozi, pokud nejsou odstraněny z povrchu desky plošných spojů.
 Pájecí pasta se používá především pro povrchovou montáž, pro čipové (SMD) rádiové součástky a je vhodná zejména pro pájení na těžko dostupných místech. Pájení rádiových součástek takovou pastou se provádí pomocí pájecí (vysoušeče vlasů) nebo IR stanice. Stručně řečeno, technologie je následující: nejprve se na budoucí spojovací místa nanesou kapky pasty, umístí se a zahřejí rádiové komponenty. Pořadí akcí pro pájení je následující: 1. Nejprve je třeba povrch desky očistit, odmastit a vysušit. Pro urychlení sušení můžete použít vysoušeč vlasů. 2. Deska s plošnými spoji musí být bezpečně upevněna ve vodorovné poloze, aby se zabránilo vypadnutí součástek. 3. V místech budoucího pájení je třeba na desku plošných spojů nanést pájecí pastu, která zajistí smáčení celého pájeného povrchu pastou. 4. Na desce jsou instalovány díly: čipové rezistory, kondenzátory, mikroobvody atd.
Pokuste se dosáhnout přesného vyrovnání pinů čipů a součástek na desce plošných spojů. 5. Ideálně by se deska měla po pár minutách nahřívat i zespodu, fén se nastaví na teplotu 150*C a mírným proudem vzduchu, aby neodfoukl díly, pájený svršek; strana desky se zahřívá spolu s nainstalovanými díly. Zahřívání pokračuje, dokud se tavidlo z pájecí pasty neodpaří. Dále se fén nastaví na teplotu asi 240*C (bod tání cíno-olověné pájecí pasty je asi 200*C) a povrch desky se znovu zahřeje a částice pájky v pastě by měly roztavit a vytvořit úhledný pájený spoj. 6. Po dokončení pájení potřebuje deska čas na vychladnutí, poté ji můžete umýt Pájecí tuk a pájecí kyselina Pájecí tuk (může být aktivní nebo neutrální) je potřebný pro stejné účely jako kalafuna, odstraňuje z kovu neviditelný oxidový plášť a zlepšuje pájení. Ale pokud se kalafuna s tímto úkolem nevyrovná a nemůže odstranit tuto skořápku z oceli, pak pájecí tuk – prosím!  Pokud se kov nechce pocínovat, použije se pájecí kyselina. Výhody kyseliny jsou v tom, že odmašťuje díly pro pájení rychleji a lépe než kalafuna a pájecí tuk.
 Jeho nevýhodou je, že po pájení dlouho reaguje s kovem a je také velmi dobrým vodičem elektrického proudu, takže sebevědomí elektrikáři a elektronikové jej nikdy nepoužívají, nepotřebují cizí proudové cesty. Měď, bronz, mosaz lze pájet kalafunou nebo tavidlem, olovo se nebude pájet kalafunou, je třeba pájet pájecím olejem. Při použití niklu, oceli nebo železa se po pájení používá pájecí kyselina, zbylá kyselina se musí smýt vodou. Pokud je na výběr, měli byste stále volit pájecí tuk, protože. kombinuje výhody kyselé i tekuté kalafuny (tavidlo). Borax Jedná se o vysokoteplotní tavidlo (700-900*C), borax se používá jako tavidlo pro pájení oceli, litiny, mědi a jejích slitin se středně tavící mědí, mosazí, zlatými a stříbrnými pájkami. Roztavený borax rozpouští oxidy kovů a čistí povrch pájených dílů. Po použití boraxu při pájení je nutné odstranit zbývající soli pomocí mechanického odizolování.
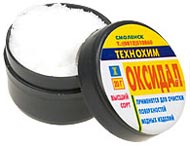
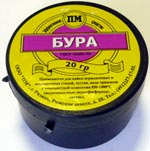 Borax a kyselina boritá, když jsou smíchány jedna ku jedné podle hmotnosti, tvoří borité tavidlo. Suroviny je potřeba smíchat, důkladně rozdrtit v porcelánovém hmoždíři, za zahřívání rozpustit v destilované vodě a odpařit na pevný zbytek. Pro zvýšení aktivity tavidla se do směsi přidávají fluoridové a chloridové soli. Oxidální Používá se k čištění hrotů páječek nebo k pájení zoxidovaných vývodů rádiových součástek. Pro nejlepší působení oxidu by páječka měla mít alespoň 40 wattů. Oxidal se prodává ve formě prášku, když s ním pracuje, vydává nepříjemný zápach a oblast v blízkosti pájení je pokryta „mrázem“. Po pájení oxidem se zbytky mechanicky odstraní.
 Tsaponlak Tsaponlak se používá k zakrytí tiskových stop, aby byly chráněny před vnějšími vlivy, například před vlhkostí. V místech pájení rádiových součástek se časem mohou objevit mikrotrhlinky a průnik vodní páry do trhliny po čase způsobí vznik nevodivých oxidů. Tsaponlak nanesený na pájený bod vytváří pevný povrchový elastický film a chrání toto místo před vlhkostí.
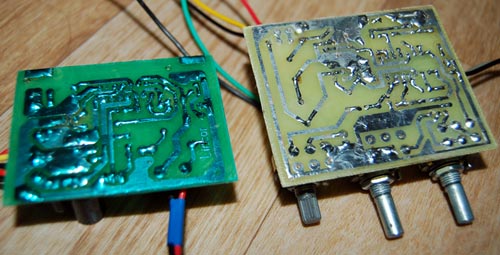
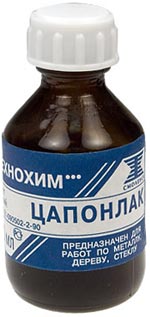 Tsaponlac je v různých barvách: zelená, červená, modrá. Na desku je lepší nanášet štětcem nebo měkkou houbičkou. Nedoporučuji pokrývat celé desky plošných spojů tsaponlakem (nebo obecně jakýmikoli látkami obsahujícími aceton). Pro tyto účely se prodávají speciální bezbarvé laky. Deska potažená lakem tsapon:
 Tsaponlak je vhodné použít například pro upevnění závitových spojů, aby se matice neuvolnila.
 Romanov A.S.
 Publikováno: 2012
 0
 1

 Odměna, kterou jsem nasbíral 0 2
Ohodnoťte tento článek
- Technická gramotnost
Průměrné hodnocení článku: 5 Hlasovalo: 2 lidí.

K pevnému spojení malých kovových součástí během procesu pájení se používá speciální produkt zvaný pájecí kyselina. Používá se v přípravné fázi k čištění pracovních ploch vyrobených z kovu před provedením procesu.
Co to je a proč je to potřeba?
Během provozu se jakékoliv kovové části zanesou různými druhy nečistot, navíc při kontaktu kovu se vzduchem vytvoří tenký oxidový film a na povrchu se vytvoří vrstva rzi. Před provedením procesu pájení kovu je nutné důkladně očistit pracovní plochu jeho povrchu. To se provádí pomocí brusného papíru nebo pilníku.
Mechanicky je ale možné odstranit pouze povrchové nečistoty nebo rez, přičemž oxidový film lze odstranit chemikáliemi, z nichž jednou je pájecí kyselina.
Účelem pájecí kyseliny je, že umožňuje nejen odstranit stávající oxidové usazeniny, ale také zabraňuje vzniku nových usazenin.
Pájecí kyselina se používá v případech, kdy je nutné pájet chladiče, galvanizovat kov při opravách karoserie automobilu, připojovat měděný drát, stejně jako provádět pájení mědi, hliníku a nerezové oceli. Po ošetření kovového povrchu pájecí kyselinou je snazší na něm pracovat cínem nebo jiným tavidlem.
Materiály, pro které se nejčastěji používá pájecí kyselina:
- ocelové slitiny;
- slitiny neželezných kovů;
- slitiny obsahující měď;
- nikl;
- železo.
Pájecí kyselina se vyrábí v různých složeních, ale každá z jejích odrůd je regulována GOST 23178-78., podle kterého má hotový chemický produkt nízkou viskozitu a dobrou tekutost. Před použitím pájecí kyseliny je povrch podroben mechanickému čištění a po ukončení procesu pájení je nutné odstranit zbytky kyselin pomocí neutralizačního vodně-alkalického roztoku.
Kyselá pájecí směs je agresivní chemikálie, proto je třeba ji používat s velkou opatrností. Při provozu je nutné zajistit, aby agresivní chemická složka nepřišla do styku s pokožkou nebo předměty, které nelze pájet.
Aby nedošlo k potřísnění výrobku, pájecí práce by se měly provádět pouze na určeném pracovišti, aniž by z něj odcházela pájecí kyselina.
Výhody a nevýhody
Pájecí kyselina má různé složení a každé z nich má své vlastní výhody a účely. Existují však také obecné vlastnosti, které jsou vlastní každému typu pájecí kyseliny. Pájecí kyselina má několik výhod.
- Výrobek má tekuté vlastnosti, takže jej lze použít k ošetření těžko dostupných míst, což usnadňuje proces pájení.
- Pomocí pájecí kyseliny můžete odstranit nejen oxidový film na kovovém povrchu, ale také rez. Protože je oxidový film neviditelný, neznamená to, že neexistuje, proto musí být všechny kovové povrchy před zahájením pájení ošetřeny pájecí kyselinou.
- Po ošetření kovového povrchu pájecí kyselinou se v této oblasti již nebude moci vytvořit oxidační film, i když po zákroku dojde k jakémukoli mechanickému nárazu na součást.
- Pájecí kyselina je univerzální nástroj, protože je vhodná pro použití na povrchy kovů různého složení.
Pájecí kyselina má také své nevýhody.
- Pájecí kyselina se nepoužívá pro práci s mikroobvody a elektronickými deskami. Výrobek může roztavit vodivou cestu nebo naopak zvýšit její elektrickou vodivost, což povede ke zkratu.
- Pájecí kyselina má požadavky na skladovací podmínky a doby skladování. Nedodržení těchto norem má za následek, že se výrobek stává nevhodným pro další použití. Z tohoto důvodu nemá smysl skladovat pájecí kyselinu pro budoucí použití.
- Výrobek obsahuje agresivní kyseliny, které se při pájení odpařují. Vdechování těchto par člověkem vede k poleptání dýchacích cest a pokud se produkt dostane na pokožku, způsobuje vážné chemické poleptání. Z tohoto důvodu se práce s kyselinou provádějí v dobře větraných prostorách za použití osobních ochranných prostředků.
Ta či ona kyselina se nepoužívá v čisté formě kvůli její chemické agresivitě. Tento prvek se ve zředěné formě kombinuje s dalšími složkami za vzniku tavidla, které se v závislosti na složení používá pro různé kovové povrchy. Každý typ tavidla s kyselinou má své vlastní vlastnosti, které je třeba při pájení řádně zohlednit.
Zobrazit přehled
Všechny pájecí kyseliny jsou rozděleny do 3 hlavních skupin: chlorovodíková, sírová a fosforečná. Složení kyseliny může být jakékoli, ale má jeden účel: vyčistit kovový povrch od rzi a oxidového filmu před pájením. Pokud jsou přípravné práce na kovovém povrchu provedeny správně, výsledkem práce bude silný a čistý spojovací šev. Například kyselina boritá, která má vysoký bod tání, je nejvhodnější pro spojování mědi a mosazi. Tento produkt se skládá z boraxu a směsi kyselin.
Ortofosforečná
Kapalina průhledná nebo mírně nažloutlá anorganická kapalina, která má chemický vzorec H3PO4. Když se dostane do kontaktu s kovovým povrchem, kyselina fosforečná odstraňuje oxidový film a chrání povrch před tvorbou nových oxidových sloučenin. Tato droga má vysoký stupeň tekutosti, což umožňuje její použití na těžko dostupných místech.
Po pájení lze tuto kyselinu smýt vodně-alkalickým roztokem.
Složení kyseliny ortofosforečné se používá k úpravě legovaných uhlíkových ocelí, kromě toho se produkt používá ke spojování niklu nebo mědi. Provozní teplota tání kyselé kompozice je 350 °C. Výrobek zajišťuje spolehlivý a čistý spojovací šev při pájení.
sírový
Jedná se o dvousložkovou kompozici s chemickým vzorcem H2SO4. První složkou je hustá tekutina olejovité konzistence. Druhou složkou ve formě rozpouštědla je voda nebo anhydrid síry. Když se 2 složky spojí, vytvoří se pájecí kyselina. Koncentrace druhé složky může být v rozmezí od 25 do 85 %. Výsledná kompozice má vysokou chemickou agresivitu a aktivitu, proto se používá pro pájení silnostěnných materiálů.
Solyanaya
Klasická pájecí kyselina se vyrábí se zinkem, když se ke 412 g této složky přidá 1 litr koncentrované kyseliny chlorovodíkové. Chemický vzorec vypadá jako HCl. Zinek se přidává do kyseliny chlorovodíkové pro zlepšení jejích vlastností. Koncentrace roztoku kyseliny chlorovodíkové určuje charakteristiky jeho vlastností používaných při pájení, ale v čisté formě bez zinkových nečistot se tento produkt nepoužívá, protože má vysokou schopnost korodovat kov. Koncentrace roztoku kyseliny se volí v závislosti na tloušťce kovového obrobku, který bude pájen.
Pro práci s tenkými kovovými nebo citlivými elektronickými deskami musí být kyselina zředěna, čímž se sníží její koncentrace.
Jak si vybrat?
Volba pájecí kyseliny je založena na vlastnostech zpracovávaného kovu. Hlavním kritériem pro výběr kyseliny je koncentrace jejího roztoku a nepřítomnost zakaleného sedimentu. Při výběru různých typů pájecích kyselin byste měli znát oblast jejich použití.
- Kyselina fosforečná. Má vysokou schopnost odstraňovat rez a oxidy. Proto se používá na silně znečištěné kovové povrchy.
- Kyselina chlorovodíková. Je považován za univerzální možnost, kterou lze použít pro čištění ocelových slitin, stejně jako pro zpracování železných a neželezných kovů.
- Kyselina sírová. Málo používaný kvůli vysoké chemické agresivitě. Tento výrobek se používá pro kovy, které se obtížně pájí, a také se používá pro tlusté obrobky, protože tento výrobek na silné vrstvě kovu je schopen proniknout do materiálu.
Při výběru pájecí kyseliny v obchodě musíte věnovat pozornost datu expirace. Obvykle je to minimálně 12 měsíců od data výroby produktu, ale tato lhůta platí pouze v případě, že je látka řádně skladována. Pájecí kyselinu je nutné skladovat v těsně uzavřené nádobě, chráněné před slunečním zářením a při teplotách od -25 do +35°C.
Nedoporučuje se používat prošlé kyselé sloučeniny, které mají sediment, protože takový produkt nebude schopen plně vyčistit kovový povrch a připravit jej na proces pájení.
Jak používat?
Chcete-li správně pájet páječkou, musíte znát některé důležité základy tohoto postupu. Jde o to Při pájení dílů se vždy používá ta či ona pájka, nejčastěji jde o složení cín-olovo. Hlavní složkou v této pájce je cín, zatímco olovo je pomocná přísada, která zajišťuje spolehlivý svar a pomáhá při práci s pájkou. Pomocí olova se zvyšuje tekutost pájky a použití cínu umožňuje zmrzlému švu získat potřebnou tvrdost.
Ale navzdory přítomnosti olova a dobré tekutosti je pro kapku pájky poměrně obtížné překonat sílu povrchového napětí, vzhledem k tomu, že kontaktní plocha takové kapky je minimální. Často se stává, že při provádění pájecích prací se mistr potýká se skutečností, že pájka se nechce šířit po povrchu pracovního kovu a zůstává na kovu ve formě husté kapky. Tento problém může pomoci vyřešit pájecí kyselina. Pokud je po mechanickém odizolování materiálu pracovní plocha ošetřena roztokem pájecí kyseliny, pak lze pájku snadno rozmístit po pájené ploše. Složení pájecí kyseliny tedy poskytuje pájce vynikající lepicí vlastnosti, nazývané adheze.
Po mechanickém odizolování kovu je třeba lokálně nanést na pájenou plochu v malém množství kyselinu pájecí. K tomuto účelu můžete použít obyčejný malý kartáč z přírodních štětin nebo použít tenkou dřevěnou tyčinku.
Pájecí kyselina se často prodává v plastových lahvičkách s dávkovačem ve tvaru kapátka. Pomocí takového dávkovače lze nanést pájecí kyselinu v malém množství přesně na místo, kde bude díl v budoucnu pájen.
Roztok pájecí kyseliny musí zcela pokrýt celou pracovní plochu a nesmí se šířit za její hranice, proto je třeba jej odkapávat z dávkovače velmi opatrně a opatrně.
Po nanesení směsi pájecí kyseliny na pracovní povrch můžete začít pájet. Během tohoto procesu se pod vlivem zahřátého hrotu elektrické páječky začne odpařovat kyselina. Není třeba přidávat nové části produktu.
Po nanesení pájky na vyčištěný povrch se již nebude moci vytvořit oxidový film na kovu, protože samotná pájka bude nyní plnit ochrannou roli. Tento postup řemeslníci nazývají cínování.
Před spojením 2 dílů k sobě musí být každý z nich nejprve podroben procesu pocínování.
Poté bude možné kovové povrchy snadno vzájemně spojit a vytvořit těsný a spolehlivý spojovací šev.
Jak se smýt?
Po pájení může část kyselého složení, která se rozšířila po zpracovávaném kovovém povrchu, zůstat nezměněna. Jako každá kyselina má i tato látka vlastnost korodovat materiály a pokud se tento prostředek z povrchu desky nebo dílu neodstraní, kyselá složka materiál pomalu, ale jistě zničí.
Pokud složení pájecí kyseliny zůstane například na elektronické desce, může korodovat vodivé cesty, což povede ke zkratu a drahou desku vyřadí z provozuschopného stavu.
Pájecí kyselinu je nutné ihned po pájení smýt. Kyselé prostředí je neutralizováno alkalickými roztoky. Tento roztok si můžete připravit sami doma. K tomu budete potřebovat teplou vodu a špetku jedlé sody.
Isopropylalkohol nebo ropné rozpouštědlo „Nefras“, lidově nazývané „Galosha“, dobře neutralizuje složení pájecí kyseliny. K mytí použijte čistý kartáč, vatový tampon nebo kousek hadříku namočený v neutralizačním roztoku. Zbytky kyselých složek musí být odstraněny opatrně, bez rozstřikování kapaliny kolem spoje.
Co lze nahradit?
Místo pájecí kyseliny můžete použít tavidlo LTI-120, které má vysoký stupeň aktivace a neobsahuje žádné kyselé složky.
Odborníci se navíc domnívají, že ke spojení vodičů stačí použít borovicovou kalafunu.
Taková tavidla mají schopnost povrch dobře vyčistit a pocínovat.
V některých případech lze pájecí kyselinu a tavidla s podobnými vlastnostmi nahradit směsí strojního oleje a jemných pilin. V tomto případě dochází k procesu adheze při tření oleje s pilinami při spojování dílů.
Kromě toho, kompozice pájecí kyseliny je nahrazena běžným farmaceutickým lékem: kyselinou acetylsalicylovou (aspirinem). Tableta se rozdrtí do stavu prášku, hotový prášek se rozdělí v oblasti pájení. Pokud musíte dráty pájet dohromady, jednoduše se umístí na celou tabletu aspirinu.
Další možností, která nahrazuje složení pájecí kyseliny, je aspirin smíchaný s vazelínou v poměru 1:2. V důsledku smíchání složek se získá pasta, která se nanáší dřevěnou tyčinkou a po dokončení práce se odstraní. Kyselina acetylsalicylová se používá pro pájení drahých slitin. Toto tavidlo má slabý kontakt s povrchem výrobku a nekazí jeho vzhled.
Jak vyrobit pájecí kyselinu vlastníma rukama, viz následující video.